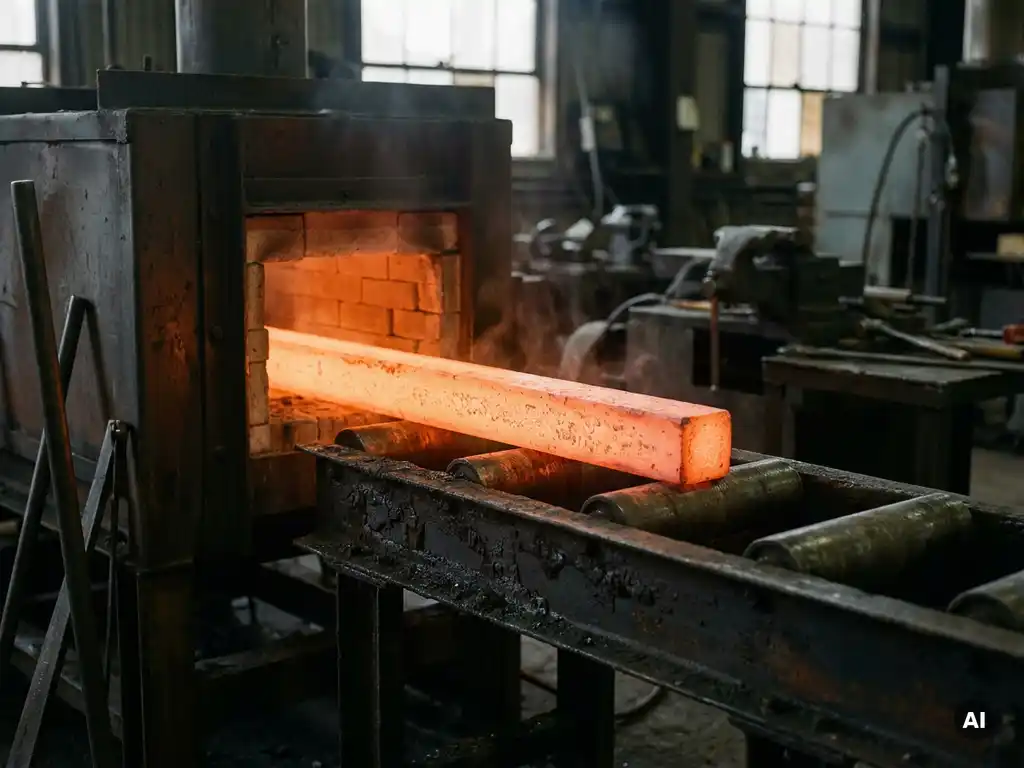
Weichglühen ist ein Wärmebehandlungsverfahren, bei dem Metalle gezielt erhitzt und anschließend langsam abgekühlt werden, um ihre Härte zu reduzieren und die Verformbarkeit zu verbessern. Das Verfahren verändert die Gefügestruktur des Werkstoffs auf mikroskopischer Ebene und macht ihn für nachfolgende Bearbeitungsschritte wie Zerspanen, Umformen oder Ziehen deutlich besser bearbeitbar. Die folgenden Abschnitte beleuchten die wichtigsten Fragen rund um Prozess, Werkstoffe und Anwendung.
Wofür wird Weichglühen eingesetzt?
Weichglühen wird eingesetzt, um Metalle nach einer Kaltverformung, einem Härteprozess oder einer anderen mechanischen Beanspruchung wieder bearbeitbar zu machen. Ziel ist es, die Verformbarkeit zu erhöhen, die Zerspanbarkeit zu verbessern und innere Spannungen abzubauen, die sich durch vorherige Prozessschritte im Werkstoff aufgebaut haben.
In der industriellen Praxis kommt Weichglühen vor allem dann zum Einsatz, wenn ein Werkstoff nach dem Walzen, Ziehen oder Pressen zu hart oder spröde für die geplante Weiterverarbeitung ist. Typische Anwendungsfelder sind der Maschinenbau, die Feinwerktechnik und die Blechbearbeitung, wo enge Maßtoleranzen und definierte Werkstoffeigenschaften gefragt sind. Auch vor dem Tiefziehen oder dem Kaltfließpressen wird häufig geglüht, damit das Material ohne Risse oder Brüche fließen kann.
Wie läuft der Weichglühprozess technisch ab?
Beim Weichglühen wird der Werkstoff auf eine definierte Temperatur unterhalb der Umwandlungstemperatur erhitzt, dort für eine bestimmte Zeit gehalten und anschließend sehr langsam, meist ofengekühlt, auf Raumtemperatur gebracht. Die langsame Abkühlung ist entscheidend, weil sie dem Gefüge Zeit gibt, sich in eine gleichmäßige, weiche Struktur umzuordnen.
Die genaue Temperaturführung hängt vom Werkstoff ab. Bei Stählen liegt die typische Weichglühtemperatur im Bereich zwischen 650 °C und 750 °C, also knapp unterhalb der sogenannten Ac1-Linie, bei der die Umwandlung von Ferrit in Austenit beginnt. Durch das Halten auf dieser Temperatur, die sogenannte Haltezeit, wird der Kohlenstoff im Gefüge in kugelförmige Karbide umgewandelt. Dieses Gefüge, bekannt als körniger Perlit oder Zementit in kugeliger Form, ist weicher und besser zerspanbar als lamellarer Perlit.
Die Abkühlgeschwindigkeit liegt beim Weichglühen bewusst niedrig, häufig unter 20 °C pro Stunde. Wer zu schnell abkühlt, riskiert, dass sich härtere Gefügebestandteile bilden und der gewünschte Effekt ausbleibt.
Welche Werkstoffe eignen sich für das Weichglühen?
Weichglühen ist vor allem für kohlenstoffhaltige Stähle und legierte Stähle geeignet, bei denen Karbide im Gefüge vorhanden sind, die durch den Prozess in eine weichere Form überführt werden können. Besonders häufig wird es bei Werkzeugstählen, Einsatzstählen und hochlegierten Stählen angewendet.
Für Stahl-Halbzeuge mit höherem Kohlenstoffgehalt ab etwa 0,3 % ist Weichglühen ein gängiger Prozessschritt, wenn das Material nach dem Walzen oder Ziehen zu hart für eine wirtschaftliche Zerspanung ist. Niedrig legierte Baustähle mit geringem Kohlenstoffgehalt profitieren dagegen weniger, da ihr Gefüge von Natur aus bereits relativ weich ist.
Auch Nichteisenmetalle wie Kupfer, Messing und bestimmte Aluminiumlegierungen werden geglüht, allerdings unter anderen Temperaturbedingungen und mit anderen Zielen. Bei diesen Werkstoffen spricht man häufig von Rekristallisationsglühen, da der Mechanismus ein anderer ist als bei Stahl. Aluminium etwa reagiert empfindlich auf zu hohe Temperaturen, weshalb die Prozessführung dort enger toleriert werden muss.
Was ist der Unterschied zwischen Weichglühen, Normalglühen und Spannungsarmglühen?
Der wesentliche Unterschied liegt im Ziel des Verfahrens und der Temperaturführung. Weichglühen zielt auf maximale Duktilität durch Umwandlung der Karbide. Normalglühen verfeinert das Gefüge durch vollständige Austenitisierung und anschließende Luftabkühlung. Spannungsarmglühen beseitigt innere Spannungen, ohne das Gefüge grundlegend zu verändern.
Beim Normalglühen wird der Werkstoff über die Austenitisierungstemperatur erhitzt, also deutlich höher als beim Weichglühen, und dann an ruhender Luft abgekühlt. Das Ergebnis ist ein feinkörniges, gleichmäßiges Gefüge, das zwar fester ist als nach dem Weichglühen, aber nicht so weich wie das angestrebte körnige Karbidgefüge. Normalglühen eignet sich gut, wenn ein Werkstoff nach dem Schweißen oder Gießen ein inhomogenes Gefüge aufweist.
Spannungsarmglühen arbeitet bei deutlich niedrigeren Temperaturen, typischerweise zwischen 450 °C und 650 °C, und verändert das Gefüge kaum. Es löst lediglich die elastischen Eigenspannungen auf, die durch Kaltverformung, Schweißen oder spanende Bearbeitung entstanden sind. Dieses Verfahren ist die richtige Wahl, wenn Maßhaltigkeit nach der Bearbeitung gesichert werden soll, ohne die Festigkeit des Werkstoffs zu opfern.
Welche Eigenschaften verändert Weichglühen im Werkstoff?
Weichglühen senkt die Härte und Festigkeit eines Werkstoffs und erhöht gleichzeitig seine Dehnung und Zähigkeit. Der Werkstoff wird plastisch verformbarer, lässt sich leichter zerspanen und reagiert weniger spröde auf mechanische Belastung.
Auf Gefügeebene bewirkt das Verfahren die Überführung von lamellarem Perlit in kugeligen Zementit. Diese Gefügeform hat eine geringere Grenzflächenenergie und ist thermodynamisch stabiler, was sich direkt in besserer Bearbeitbarkeit niederschlägt. Werkzeuge verschleißen langsamer, Schnittkräfte sinken, und die Oberflächenqualität beim Fräsen oder Drehen verbessert sich.
Gleichzeitig gehen durch das Weichglühen gezielt aufgebaute Festigkeitseigenschaften verloren. Wer einen Stahl nach dem Glühen wieder auf definierte Festigkeitswerte bringen möchte, muss ihn anschließend erneut vergüten oder härten. Das Weichglühen ist also kein Endprozess, sondern ein Zwischenschritt in der Prozesskette.
Wann sollte Weichglühen durch einen Dienstleister erfolgen?
Weichglühen sollte an einen Dienstleister ausgelagert werden, wenn die eigene Fertigung keinen geeigneten Ofen mit präziser Temperaturregelung und kontrollierbarer Abkühlgeschwindigkeit besitzt oder wenn der Prozess nur gelegentlich benötigt wird und eine eigene Anlage wirtschaftlich nicht sinnvoll ist.
Besonders bei hochlegierten Werkzeugstählen, Edelstählen oder Sonderwerkstoffen ist eine exakte Prozessführung notwendig. Schon kleine Abweichungen in der Haltetemperatur oder der Abkühlrate können dazu führen, dass das Gefüge nicht die gewünschten Eigenschaften erreicht, was zu Ausschuss oder Nacharbeit führt. Wer das Risiko minimieren will, gibt den Prozess in erfahrene Hände.
Ein weiterer Grund für die Auslagerung ist der Materialbezug selbst. Wer Halbzeug bereits im geglühten Zustand bezieht, spart einen kompletten Prozessschritt in der eigenen Fertigung. Viele Lieferanten bieten Stahl in verschiedenen Lieferzuständen an, darunter auch weichgeglüht, sodass das Material direkt verarbeitet werden kann.
Wie KLEINEBERG bei der Materialauswahl und Verfügbarkeit unterstützt
H. KLEINEBERG GmbH liefert Metallhalbzeug in den für die Weiterverarbeitung relevanten Werkstoffen und Abmessungen, direkt ab Lager in Stelle. Wer Stahl, Edelstahl oder Nichteisenmetalle für Prozesse wie das Weichglühen oder die anschließende Zerspanung benötigt, findet bei KLEINEBERG ein breites Sortiment mit kurzen Lieferzeiten im norddeutschen Raum.
- Stahl, Edelstahl, Aluminium, Kupfer, Messing und Sonderwerkstoffe ab Lager
- Fixzuschnitte auf Maß durch den eigenen Sägemaschinenpark, Einzelschnitte zum Folgetag möglich
- Persönliche Beratung durch erfahrene Vertriebsmitarbeiter, die den Bedarf kennen und mitdenken
- Eigener LKW-Fuhrpark für zuverlässige Lieferung im Großraum Hamburg und ganz Norddeutschland
Wenn Sie wissen möchten, welcher Werkstoff oder Lieferzustand für Ihre Anwendung am besten geeignet ist, sprechen Sie direkt mit dem KLEINEBERG-Vertrieb. Jetzt Kontakt aufnehmen und Ihren Bedarf klären.