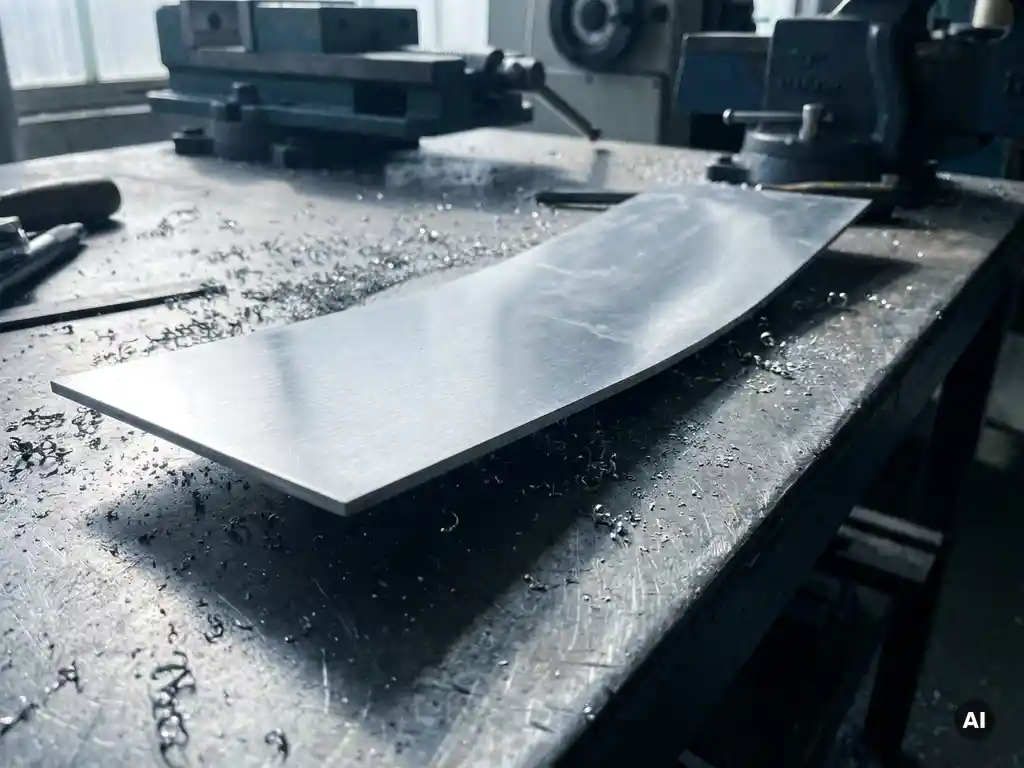
Aluminium verzieht sich bei der Bearbeitung, weil im Material eingeschlossene Eigenspannungen freigesetzt werden, sobald Material abgetragen wird. Diese Spannungen entstehen bereits während der Herstellung des Halbzeugs und bleiben im Rohmaterial gespeichert, bis ein Schnitt oder eine Zerspanung das Kräftegleichgewicht stört. Die folgenden Abschnitte erklären, welche Faktoren den Verzug begünstigen und wann sich spannungsarmes Material lohnt.
Welche Kräfte im Material lösen den Verzug aus?
Verzug bei Aluminium entsteht durch Eigenspannungen, die im Halbzeug gespeichert sind und bei der Bearbeitung freigesetzt werden. Wenn Material abgetragen wird, verschiebt sich das innere Kräftegleichgewicht. Das Werkstück reagiert darauf mit einer Formänderung, die sich als Verbiegen, Verwinden oder Welligwerden zeigt.
Diese Eigenspannungen haben zwei Hauptquellen. Thermische Spannungen entstehen beim Abkühlen nach dem Walzen oder Strangpressen, weil die Oberfläche schneller erkaltet als der Kern. Mechanische Spannungen kommen durch Umformvorgänge hinzu, bei denen das Gefüge unterschiedlich stark verformt wird. Beide Spannungsarten überlagern sich und können sich gegenseitig verstärken.
Sobald eine Fräsung, ein Sägeschnitt oder eine Bohrung das Spannungsfeld unterbricht, fehlt der Gegenhalt. Das Material bewegt sich in Richtung der nun unausgeglichenen Kraft. Je tiefer die Bearbeitung ins Material eindringt und je mehr Volumen einseitig abgetragen wird, desto deutlicher fällt die Verformung aus.
Welche Aluminiumlegierungen neigen besonders zum Verziehen?
Hochfeste Aluminiumlegierungen der Serien 2000, 6000 und 7000 neigen stärker zum Verziehen als weichere Legierungen, weil sie durch Wärmebehandlung gehärtet werden und dabei höhere Eigenspannungen aufbauen. Besonders die Serien 7075 und 2024 sind dafür bekannt, bei intensiver Zerspanung erheblich zu arbeiten.
Die Serie 6000 (etwa EN AW-6082) ist in der Praxis die am häufigsten bearbeitete Gruppe und zeigt bei ausreichend dickem Aufmaß ein beherrschbares Verzugsverhalten. Problematisch wird es, wenn Wandstärken sehr gering werden oder wenn einseitig viel Material abgetragen wird.
Reinaluminium und die weichen 1000er-Legierungen haben kaum Festigkeit, aber auch deutlich geringere Eigenspannungen. Sie verziehen sich weniger, sind aber für viele technische Anwendungen nicht steif genug. Gusslegierungen verhalten sich wiederum anders, weil ihr Gefüge durch den Erstarrungsprozess entsteht und andere Spannungsverteilungen aufweist als Knet- oder Walzprodukte.
Wie beeinflusst die Halbzeugform das Verzugsrisiko?
Die Halbzeugform bestimmt, wie die Eigenspannungen im Material verteilt sind und wie stark sie beim Abtragen reagieren. Walzplatten, Strangpressprofile und Schmiedestücke haben jeweils charakteristische Spannungsprofile, die das Verzugsverhalten direkt beeinflussen.
Bei Aluminiumplatten aus dem Walzprozess liegen die höchsten Spannungen typischerweise nahe der Oberfläche, während der Kern entspannter ist. Wird nun von einer Seite viel Material abgefräst, verliert die Platte ihr symmetrisches Gleichgewicht und biegt sich in Richtung der bearbeiteten Fläche.
Strangpressprofile haben durch die Fließrichtung beim Pressen eine ausgeprägte Längsstruktur. Querschnitte, die asymmetrisch oder dünnwandig sind, reagieren auf Bearbeitung empfindlicher als massive, symmetrische Profile. Schmiedestücke wiederum haben durch die gezielte Umformung oft günstigere Spannungsverteilungen, sind aber teurer in der Beschaffung.
Warum tritt Verzug oft erst nach dem Zuschnitt auf?
Verzug tritt nach dem Zuschnitt auf, weil der Schnitt das Gleichgewicht der Eigenspannungen aufbricht. Solange das Material unbearbeitet ist, halten sich Zug- und Druckspannungen gegenseitig in Waage. Der Sägeschnitt trennt dieses System auf, und das Material bewegt sich in den neuen Gleichgewichtszustand.
Dieser Effekt ist besonders ausgeprägt bei Platten, die aus einem größeren Format herausgesägt werden. Das Ausgangsmaterial hat ein stabiles Spannungsfeld über seine gesamte Fläche. Sobald ein schmaleres Stück herausgetrennt wird, fehlen die seitlichen Materialbereiche, die bisher als Gegenkraft wirkten. Das Ergebnis ist eine Platte, die sich schon auf dem Sägetisch oder kurz danach merklich wölbt.
Für Betriebe, die auf maßhaltige Zuschnitte angewiesen sind, bedeutet das: Ein Zuschnitt auf Endmaß direkt aus dem Lagerformat ist riskant, wenn das Material keine Spannungsarmglühung durchlaufen hat. Sinnvoller ist es, mit Aufmaß zuzuschneiden und das finale Maß erst nach einer Stabilisierungsphase oder durch einen zweiten Bearbeitungsschritt zu erreichen. Wer diesen Schritt auslagern möchte, kann einen Plattenzuschnitt in Auftrag geben, bei dem das Aufmaß bereits einkalkuliert ist.
Welche Bearbeitungsparameter verschlimmern den Verzug?
Hohe Schnitttiefen, einseitiger Materialabtrag und Wärmeentwicklung durch stumpfe Werkzeuge verschlimmern den Verzug bei der Aluminium-Zerspanung. Diese Parameter verstärken entweder die Freisetzung vorhandener Eigenspannungen oder erzeugen neue thermische Spannungen direkt während der Bearbeitung.
Besonders kritisch ist das einseitige Fräsen: Wenn eine Platte nur von oben bearbeitet wird, ohne die Unterseite symmetrisch abzutragen, reagiert das Material mit Biegung. Eine bewährte Gegenmaßnahme ist das wechselseitige Fräsen in mehreren Zustellungen, bei dem abwechselnd von beiden Seiten Material abgenommen wird.
Wärme ist ein weiterer Faktor. Aluminium leitet Wärme zwar gut, aber bei zu hohem Vorschub oder unzureichender Kühlung entstehen lokale Temperaturspitzen, die das Gefüge kurzzeitig aufweichen und nach dem Abkühlen Restspannungen hinterlassen. Scharfe Werkzeuge, ausreichend Kühlschmierstoff und moderate Schnittparameter reduzieren diesen Effekt deutlich.
Auch die Einspannung spielt eine Rolle. Wird ein Werkstück zu stark eingespannt, verformt es sich elastisch unter der Klemmkraft. Nach dem Lösen federt es zurück, und das fertige Bauteil liegt außerhalb der Toleranz, obwohl die Maschine korrekt gearbeitet hat.
Wann lohnt sich spannungsarmes Aluminium als Alternative?
Spannungsarmes Aluminium lohnt sich, wenn enge Toleranzen gefordert sind, viel Material einseitig abgetragen wird oder das Bauteil nach der Bearbeitung keine weitere Nacharbeit vertragen soll. Typische Anwendungen sind Präzisionsplatten für den Maschinenbau, Vorrichtungen und optische Halterungen.
Spannungsarmes Material wird nach dem Walzen oder Strangpressen einer gezielten Wärmebehandlung unterzogen, die die Eigenspannungen auf ein Minimum reduziert. Das Ergebnis ist ein Halbzeug, das bei der Zerspanung deutlich stabiler bleibt und weniger zum Verziehen neigt. Der Preis liegt entsprechend höher als bei Standardmaterial.
Für Anwendungen, bei denen Standardmaterial ausreicht, ist spannungsarmes Aluminium überdimensioniert. Wenn die Wandstärken moderat bleiben, der Materialabtrag symmetrisch erfolgt und keine extremen Toleranzen gefordert sind, lässt sich Verzug auch mit konventionellem Material durch gute Bearbeitungsstrategien beherrschen.
Wie KLEINEBERG bei Aluminium-Verzug unterstützt
H. KLEINEBERG GmbH liefert Aluminium-Halbzeug ab Lager und hilft dabei, das Verzugsrisiko schon bei der Materialwahl zu minimieren. Das Sortiment umfasst sowohl Standardlegierungen als auch spannungsarme Qualitäten für anspruchsvolle Zerspanungsaufgaben. Konkret bietet KLEINEBERG:
- Aluminiumplatten, Profile und Stangen in gängigen und kundenspezifischen Abmessungen ab Lager
- Fixlängenzuschnitte mit Aufmaß, damit Kunden das finale Maß nach einer Stabilisierungsphase selbst bearbeiten können
- Plattenzuschnitte aus Aluminium als Bearbeitungsdienstleistung, bei der Aufmaß und Schnittführung bereits berücksichtigt werden
- Persönliche Beratung durch einen erfahrenen Vertrieb, der bei der Auswahl der richtigen Legierung und Halbzeugform hilft
- Lieferung im norddeutschen Raum mit eigenem Fuhrpark, oft zum Folgetag
Wer wiederholt Probleme mit verzogenem Aluminium hat und wissen möchte, ob das Material oder die Bearbeitungsstrategie die Ursache ist, kann sich direkt an KLEINEBERG wenden. Nehmen Sie Kontakt auf und schildern Sie Ihren Fall, damit das Team die passende Materialempfehlung geben kann.